Phớt cơ khí hư hỏng do nhiệt xảy ra khi quá trình sinh nhiệt, tản nhiệt hoặc biến đổi nhiệt độ khiến bề mặt làm kín vượt ra ngoài trạng thái vận hành ổn định. Nhiệt độ lưu chất cao chỉ là một trong nhiều nguyên nhân có thể xảy ra. Ma sát mặt chà, bôi trơn kém, hóa hơi, tải mặt chà quá lớn, tuần hoàn bị tắc, tốc độ và đường kính mặt chà đều có thể làm tăng nhiệt độ cục bộ.
Câu hỏi quan trọng không chỉ là máy bơm có “nóng” hay không. Kỹ thuật viên cần xác định nguồn nhiệt, kiểm tra màng bôi trơn có còn ổn định hay không và đối chiếu bằng chứng vật lý với lịch sử vận hành trước khi kết luận nguyên nhân gốc.
Quy trình thực tế để chẩn đoán hư hỏng do nhiệt
- Ghi lại thời điểm bắt đầu rò rỉ hoặc xuất hiện thay đổi nhiệt độ.
- Kiểm tra nhiệt độ lưu chất, áp suất buồng phớt, tốc độ, lịch sử khởi động, dừng máy và vệ sinh.
- Xác nhận các mặt chà có duy trì bôi trơn hay không.
- Kiểm tra hệ thống flush, làm mát, quench hoặc tuần hoàn.
- Kiểm tra mặt chà, elastomer, lò xo, sleeve và các linh kiện lân cận trước khi vệ sinh chúng.
- So sánh bằng chứng liên quan đến nhiệt với các nguyên nhân cơ học như độ đảo trục, rung động, chiều dài làm việc sai hoặc tải mặt chà quá lớn.
- Khắc phục nguyên nhân sinh nhiệt hoặc thiếu tản nhiệt trước khi lắp phớt mới.
Hư hỏng do nhiệt ở phớt cơ khí là gì?
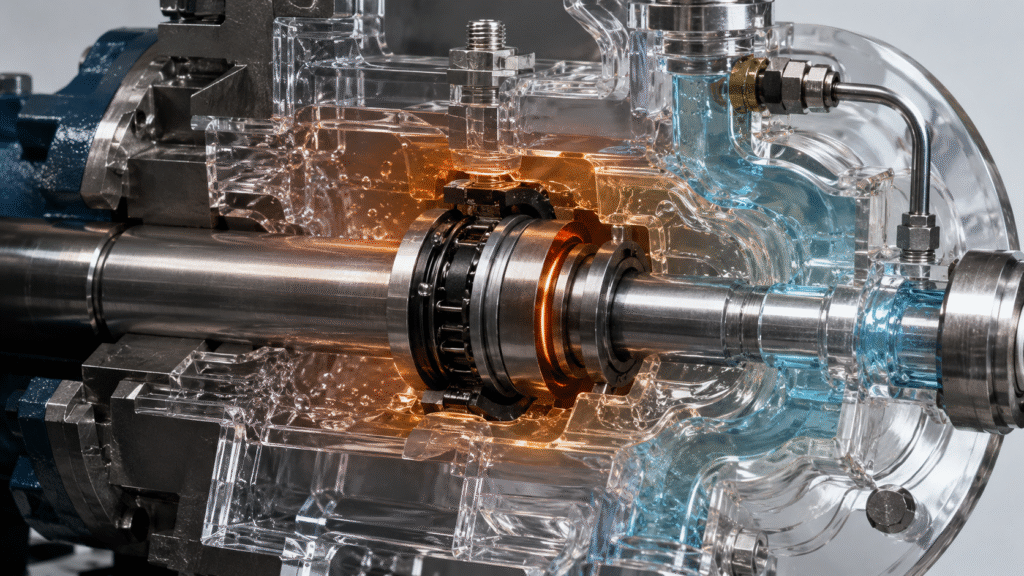
Một phớt cơ khí chạy ướt thông thường phụ thuộc vào một màng chất lỏng rất mỏng giữa mặt quay và mặt tĩnh. Màng này hỗ trợ bôi trơn và truyền nhiệt. Phần giải thích về màng bôi trơn trong phớt cơ khí giúp cho thấy vì sao điều kiện cục bộ tại mặt chà có thể quan trọng hơn nhiệt độ chung của máy bơm.
Hư hỏng do nhiệt có thể phát triển khi nhiệt được sinh ra nhanh hơn khả năng tản đi, khi màng chất lỏng trở nên không ổn định hoặc khi linh kiện chịu biến đổi nhiệt độ gây hại. Ảnh hưởng có thể xuất hiện trên mặt chà, elastomer, chi tiết kim loại và các linh kiện xung quanh máy bơm.
Các nguyên nhân thường gặp gây hư hỏng do nhiệt
Chạy khô hoặc bôi trơn kém
Mất chất lỏng tại mặt chà có thể làm nhiệt độ tăng nhanh vì tiếp xúc trượt vẫn tiếp tục khi không còn màng bôi trơn ổn định. Phớt cũng có thể quá nhiệt trước khi khô hoàn toàn nếu màng chất lỏng yếu, gián đoạn hoặc gần trạng thái hóa hơi.
Hướng dẫn về điều gì xảy ra khi phớt cơ khí chạy khô trình bày chi tiết hơn về cơ chế chạy khô.
Hóa hơi và màng chất lỏng không ổn định
Lưu chất nóng hoặc dễ bay hơi có thể tiến gần điều kiện hóa hơi tại mặt chà. Sụt áp, gia nhiệt cục bộ, độ nhớt thấp hoặc tuần hoàn kém có thể làm màng chất lỏng mất ổn định. Kết quả có thể là tiếp xúc gián đoạn, ma sát tăng và chu kỳ nhiệt lặp lại.
Tải mặt chà quá lớn
Chiều dài làm việc sai, nén lò xo quá mức, tải thủy lực hoặc cấu hình phớt không đúng có thể làm tăng áp lực tiếp xúc của mặt chà. Tải mặt chà cao hơn có thể tăng nhiệt ma sát và làm giảm khả năng duy trì ổn định của màng chất lỏng.
Tốc độ trượt cao
Tốc độ trục và đường kính làm việc của mặt chà ảnh hưởng đến vận tốc trượt. Vận tốc trượt cao hơn có thể làm tăng sinh nhiệt, đặc biệt khi bôi trơn, làm mát hoặc tải mặt chà đã không thuận lợi.
Flush, làm mát hoặc tuần hoàn không tốt
Đường ống bị tắc, van đóng, hướng dòng sai, bộ làm mát bẩn, tuần hoàn không đủ, mất nước làm mát hoặc chạy thử không đúng có thể làm mất chức năng kiểm soát nhiệt cần thiết.
Hướng dẫn API 682 seal flush plan giải thích riêng Plan 11, Plan 21 và Plan 23. Bài này tập trung vào hậu quả nhiệt khi tuần hoàn không đủ.
Nhiệt độ lưu chất cao
Nhiệt độ lưu chất cao làm giảm dư địa để tản nhiệt do phớt sinh ra. Nó cũng có thể làm thay đổi độ nhớt, áp suất hơi, hành vi của elastomer và tốc độ phản ứng hóa học. Vì vậy, giới hạn vật liệu và khả năng của hệ thống hỗ trợ phải được kiểm tra tại điều kiện thực tế của buồng phớt.
Chu kỳ nhiệt
Các chu kỳ nóng và lạnh thường xuyên có thể khiến mặt chà và phớt phụ chịu giãn nở và co lại lặp đi lặp lại. Khởi động, dừng máy, thay đổi mẻ, chu kỳ vệ sinh và nhiệt độ công nghệ thay đổi luân phiên đều có thể góp phần gây mỏi nhiệt hoặc lão hóa elastomer.
Chỉ riêng chu kỳ nhiệt không đủ để chứng minh nguyên nhân hỏng. Tốc độ thay đổi nhiệt, tổ hợp vật liệu, hình học, trạng thái bôi trơn và mức độ hạn chế cơ học đều ảnh hưởng đến kết quả.
Cách nhận biết dấu hiệu có thể do nhiệt
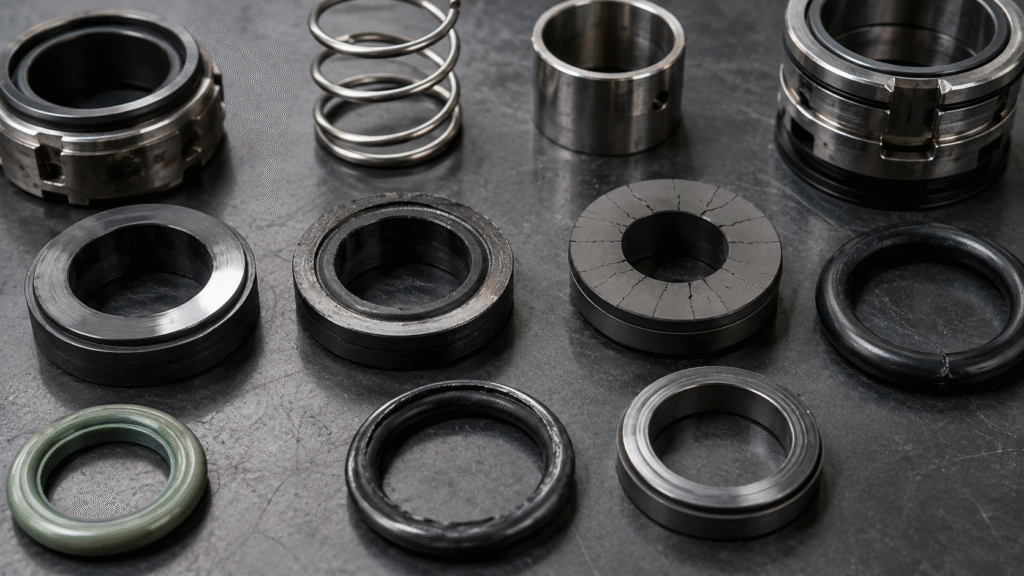
Việc kiểm tra nên kết hợp bằng chứng vật lý với lịch sử vận hành và điều kiện công nghệ. Không có một dấu hiệu trực quan riêng lẻ nào có thể chứng minh chắc chắn rằng phớt đã quá nhiệt.
| Tình trạng quan sát được | Khả năng liên quan đến nhiệt | Nguyên nhân khác cần kiểm tra |
|---|---|---|
| Carbon bị bóng hoặc đánh bóng | Ma sát cao hoặc bôi trơn yếu | Dạng mòn bình thường, tải mặt chà sai, nhiễm bẩn |
| Nứt hướng tâm hoặc nứt mịn trên mặt chà | Sốc nhiệt hoặc chênh lệch nhiệt độ lớn | Va đập, hư hỏng khi lắp, lỗi vật liệu |
| Elastomer cứng hoặc nứt | Lão hóa do nhiệt hoặc tác động hóa học/nhiệt | Oxy hóa, sai hợp chất, thời gian sử dụng dài |
| Elastomer bị bẹt | Nhiệt độ cao và compression set | Thời gian nén dài, sai rãnh hoặc sai hợp chất |
| Mặt chà mòn không đều | Gia nhiệt cục bộ và tiếp xúc không ổn định | Độ đảo, lệch trục, biến dạng, rung động |
| Cặn hoặc đổi màu | Sôi cục bộ, oxy hóa hoặc cặn nóng | Hóa học lưu chất, nhiễm bẩn, cặn vệ sinh |
Cần xem xét hành vi lão hóa nhiệt của elastomer cùng với lưu chất và hợp chất thực tế.
Phân biệt hư hỏng do nhiệt với hư hỏng cơ học
Mặt chà sẫm màu, vòng bị nứt hoặc O-ring bị cứng có thể xuất hiện sau nhiều cơ chế hỏng khác nhau. Hãy kiểm tra độ đảo trục, ổ bi, căn chỉnh, rung động, xâm thực, chiều dài làm việc, độ nén lò xo và quá trình lắp đặt trước khi kết luận nhiệt độ là nguyên nhân duy nhất.
Hướng dẫn tổng quát về hỏng phớt cơ khí trình bày các nguyên nhân cơ học và lắp đặt có thể tạo ra bằng chứng tương tự.
Cách ngăn hư hỏng do nhiệt lặp lại
- Duy trì nguồn chất lỏng ổn định tại mặt chà.
- Xác minh mồi bơm và xả khí trước khi vận hành liên tục.
- Xác nhận chiều dài làm việc, độ nén lò xo và cài đặt phớt.
- Kiểm tra áp suất buồng phớt và dư địa so với điều kiện hóa hơi.
- Duy trì hệ thống flush, làm mát, quench, barrier hoặc dầu đúng theo yêu cầu.
- Làm sạch đường ống, bộ làm mát và tiết lưu bị tắc khi áp dụng.
- Sử dụng vật liệu mặt chà và elastomer phù hợp với nhiệt độ và hóa học thực tế.
- Khắc phục độ đảo, mòn ổ bi, rung động hoặc lệch trục trước khi lắp phớt mới.
- Theo dõi quá trình khởi động và thay đổi công nghệ khi xu hướng nhiệt độ hữu ích cho quy trình của nhà máy.
Hướng dẫn vật liệu phớt cơ khí giải thích hành vi của vật liệu mặt chà, còn hướng dẫn chọn vật liệu phớt cơ khí trình bày điều kiện ứng dụng tổng thể.
FAQ về hư hỏng do nhiệt ở phớt cơ khí
Silicon carbide có phải vật liệu tốt nhất cho nhiệt độ cao không?
Không tự động. Silicon carbide có độ dẫn nhiệt và đặc tính chống mài mòn hữu ích, nhưng lựa chọn vẫn phụ thuộc vào khả năng bôi trơn của lưu chất, hóa học, mặt chà đối tiếp, chất rắn, tải mặt chà và hình học phớt.
Phớt cơ khí có thể quá nhiệt dù không chạy khô không?
Có. Phớt vẫn có thể còn một phần màng chất lỏng nhưng chạy quá nóng do tải mặt chà quá lớn, tuần hoàn kém, màng chất lỏng mất ổn định do hóa hơi, nhiệt độ lưu chất cao, tốc độ trượt lớn hoặc làm mát bị hạn chế.
Có nên theo dõi nhiệt độ khi khởi động không?
Khi phù hợp với máy bơm và quy trình của nhà máy, xu hướng nhiệt độ có thể hữu ích khi xem cùng rò rỉ, rung động, áp suất và tình trạng hệ thống hỗ trợ. Hãy so sánh xu hướng với hành vi vận hành bình thường thay vì dùng một giới hạn thời gian chung cho mọi trường hợp.
Phớt cơ khí hư hỏng do nhiệt phát triển khi sinh nhiệt, bôi trơn, hành vi vật liệu và khả năng tản nhiệt mất cân bằng. Để ngăn hỏng lặp lại, cần sửa cơ chế gây nhiệt thay vì chỉ lắp một mặt chà cứng hơn.
